-

+86-13404286222
-


استفسر الآن
+86-13404286222
استفسر الآن
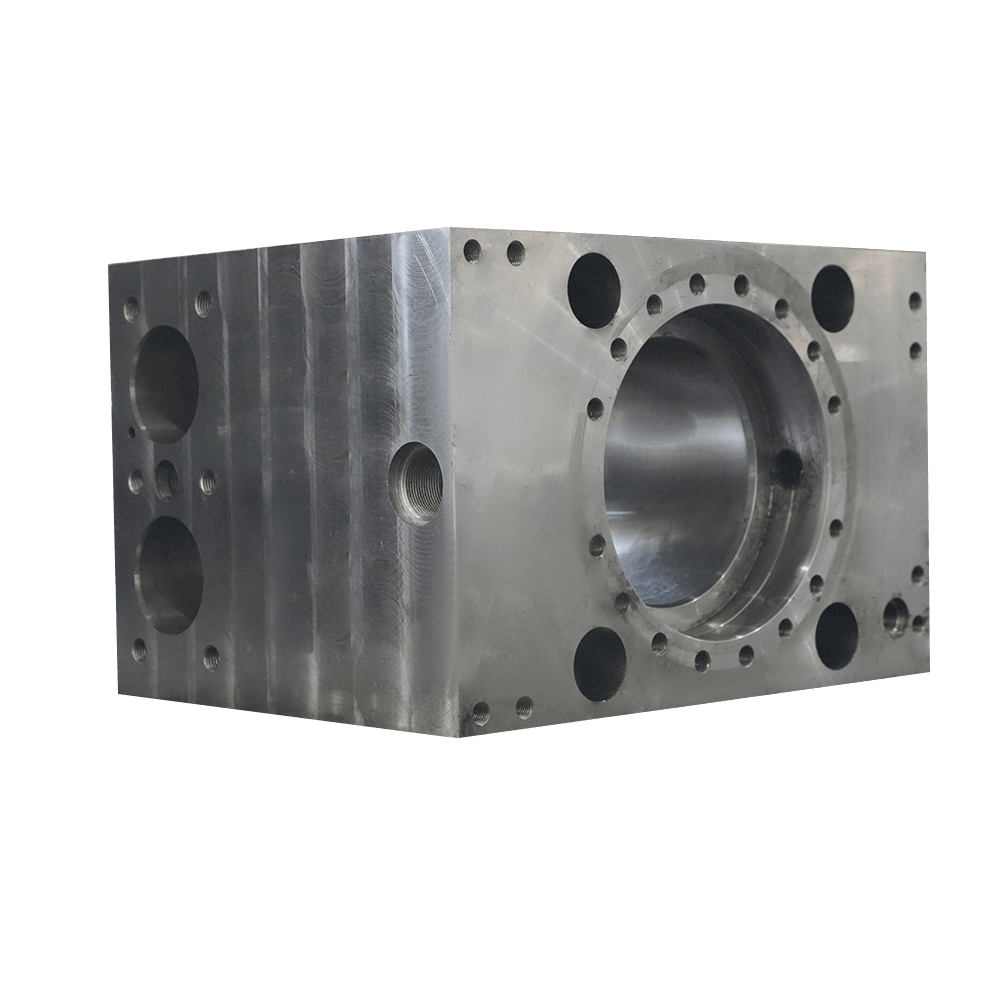
تكشف أسطوانة ضاغط سعة 4 أطنان مع تحمل يبلغ 0.04 مم ونافذة تركيب لمدة 11 أسبوعًا عن سلسلة توريد ضعيفة في حوالي عشر دقائق. نادراً ما تفشل الأجزاء الكبيرة في مرحلة الرسم. وتفشل أثناء عملية إعادة التثبيت الثالثة، عندما يتغير مسند الإسناد ولا يوجد مستند يثبت مكان الخطأ الذي دخل فيه العملية.
هذا الدليل هو أسلوب عمل المشتري للحصول على خدمات تصنيع المكونات الكبيرة للمعدات الصناعية: ما يغطيه النطاق فعليًا، وكيفية قراءة مظروف الماكينة، وما يجب أن يثبته نظام الجودة على الورق، وأين تمر الأسابيع بين إصدار الرسم والشحن فعليًا.
تغطي خدمات تصنيع المكونات الكبيرة المعالجة النهائية وإصدار شهادات الأبعاد للأجزاء المصبوبة أو المطروقة أو الملحومة التي يتراوح وزنها ما بين 500 كجم إلى 20 طنًا والتي لن تتناسب أو لن تتحمل مراكز المعالجة الرأسية القياسية.
الوزن هو الذي يقرر أي رافعة يجب حجزها. تحدد الميزة المُشكَّلة أي مورد يمكن أن يقتبس، لأن كلاً من استدارة التجويف وتوازي الشفة وملف تعريف الأسنان يتطلب أداة آلية مختلفة وطريقة فحص مختلفة.
| مجموعة المكونات | وزن العمل | ميزات تشكيله الحرجة | التركيز التفتيش |
| اسطوانات الضاغط وأجسام الأسطوانات | 1 إلى 5 ر | تتحمل الاستدارة، والتركيز، وختم الوجوه | قياس التجويف، CMM، اختبار الاختراق |
| أجسام مانعة للانفجار | 2 إلى 8 ر | تسطيح تجويف الكبش، وختم التجاويف | اختبار الموجات فوق الصوتية، واختبار الضغط |
| الشفاه رمح قوة الرياح الرئيسية | 3 إلى 12 ر | الملعب دائرة الترباس، والتوازي شفة | اختبار الموجات فوق الصوتية، وتتبع الليزر |
| ملحقات التوربينات البخارية | 1 إلى 6 ر | أقطار المجلة، وملامح أخدود الشفرة | اختبار الجسيمات المغناطيسية، والتحقق من الاستدارة |
| بكرات ومقاعد تحمل عالمية | 0.5 إلى 8 طن | أسطواني القطر الخارجي، يناسب المحمل | قياس الصلابة والخشونة |
| رفوف التروس وتروس النقل | 0.3 إلى 3 طن | ملف تعريف الأسنان، الملعب التراكمي | قياس التروس، اختبار الجسيمات المغناطيسية |
توضح أسطوانة الضاغط الكبيرة أهمية التسلسل. يتم تبريد عملية الصب بشكل غير متساوٍ، لذلك يقوم متجر متخصص بتجويفها بشكل خشن، وترك الضغوط تستقر، ثم إنهاء التجويف على آلة تحافظ على نفس المسند طوال الوقت.
 صب الشركات المصنعة لمساكن الضاغط عادةً ما تعتمد الضواغط الكبيرة تصميمات هيكلية شديدة التحمل يمكنها تحمل الأحمال عالية الكثافة وبالتالي تتمتع بقدرات تشغيل مستمرة قوية. إعلان... عرض المنتج →
إذا لم يتمكن المورد من وصف هذا التسلسل النهائي الخام في المحادثة الفنية الأولى، فهو يقتبس جزءًا لم يقم بتصنيعه من قبل، مهما كان ما يدعيه الكتالوج الخاص به.
يؤدي غلاف الآلة إلى استبعاد عدد أكبر من الموردين مقارنة بالسعر. طاحونة مملة طويلة الشوط، وطاولة مصنفة لوزن قطعة العمل، ورافعة يمكنها قلب الجزء هي تذكرة الدخول، وليس أداة التفاضل.
يدير ورشة قادرة مجموعة من المعدات بدلاً من آلة بطولية واحدة: مراكز تصنيع أفقية، ومراكز تصنيع جسرية، ومطاحن حفر CNC، ومخارط عمودية CNC عالية السرعة، ومراكز طاحونة عمودية. يمتلك كل نوع مجموعة مختلفة من الميزات، وتداخلها هو ما يحافظ على الوظيفة بعيدًا عن المسار الحرج.
تفصل هذه الإجابات الخمس المتاجر التي تتحمل الأجزاء التي تزن عدة أطنان عن المتاجر التي تمتلك مجرد آلة كبيرة. يجب أن يكون المورد الذي يقتبس دقة الماكينة 8 ميكرومترات قادرًا على شرح كيفية نجاة هذا الرقم من ثلاث عمليات على نفس قطعة العمل.
يمكن أن تضيف درجة المواد أو تزيل أسبوعين من وقت الماكينة، لأن السبائك المقاومة للحرارة تقطع جزءًا صغيرًا من سرعات الفولاذ الكربوني وتتصلب في اللحظة التي يتردد فيها معدل التغذية.
| مادة | سرعة القطع مقابل 1045 فولاذ | مخاطر الآلات الرئيسية | الاستخدام النموذجي |
| الصلب الكربوني والحديد المرن | 100 بالمئة | الثرثرة على أقسام رقيقة | أجسام الأسطوانات، وأغطية الضاغط |
| دوبلكس غير القابل للصدأ 2205 | 40 إلى 50 بالمائة | تصلب العمل عند تغذية منخفضة | الشفاه والأكمام والأعمدة |
| إنكونيل 718 (UNS N07718 / 2.4668) | 20 إلى 30 بالمائة | تآكل سريع للأدوات | المطروقات والبطانات والأكمام ذات درجة الحرارة العالية |
| هاينز 188 (UNS R30188 / GH5188) | 15 إلى 25 بالمئة | سبائك الكوبالت الكاشطة، وكسر الرقائق الضعيفة | ورقة وشريط وقضيب للخدمة في درجات الحرارة العالية |
هذه المضاعفات هي أرقام تخطيطية، وليست ادعاءات تسويقية. المتجر الذي يقتبس Inconel 718 بسرعات قطع الفولاذ الكربوني إما لم يقوم بتصنيعه مطلقًا أو ينوي خسارة المال عند الطلب.
تتطلب الدرجات الخاصة أيضًا سلسلة توريد خلف الماكينة. المطروقات والأجزاء الآلية في Inconel 718 وHaynes 188 وduplex 2205 يتصرفون بشكل مختلف في الطليعة، ويجب أن يكون المورد قادرًا على عرض بيانات القطع والمراجع الوظيفية السابقة لكل درجة بدلاً من التعامل معها كفئة واحدة.
 تزوير مصنعي تجهيز أجزاء الصب يعد التشكيل والصب من أساليب معالجة المعادن المهمة في الصناعة، ولهما تطبيقات واسعة النطاق. بينهما اختلافات كبيرة من حيث... عرض المنتج →
اسأل عن خطة الفحص والاختبار قبل أن تسأل عن السعر. إن ITP هي الوثيقة الوحيدة التي تحدد المسؤولية عن كل بعد، والمورد الذي لا يستطيع إصدار واحدة خلال يوم واحد لن يصدر واحدة تحت ضغط الجدول الزمني أيضًا.
يتضمن النظام العملي للأجزاء الكبيرة اختبار الجسيمات المغناطيسية والموجات فوق الصوتية، واختبار الصلابة، وقياس خشونة السطح، والميكرومترات والفرجار المعايرة المحفوظة وفقًا لجدول معايرة موثق. إن أهمية المفتشين المدربين المتفرغين أكثر من قائمة الأجهزة، لأنه يتم فحص الأجزاء التي تزن عدة أطنان في نقاط المرحلة وليس فقط في النهاية.
المشاريع المرجعية تختصر التقييم. لقد اجتاز الموردون الذين يسلمون شركات تصنيع المعدات القائمة مثل DANIELI وKOBELCO وANDRITZ وROSS بالفعل عمليات تدقيق لا يستطيع معظم المشترين إجراءها في زيارة واحدة. عملية الانضباط وراء معالجة عالية الدقة للمكونات الكبيرة هي أيضًا قائمة مرجعية عادلة للمقارنة مع الإجراءات المكتوبة الخاصة بالمورد.
الأجزاء المهمة للسلامة ترفع المستوى مرة أخرى. يتم فحص جسم مانع الانفجار من خلال اختبار الموجات فوق الصوتية واختبار الضغط قبل الإرسال، وتنتقل الأوراق مع الجزء.
 مصنعي مانع انفجار آبار النفط مانع انفجار آبار النفط عرض المزيد عرض المنتج →
عادةً ما يحتاج المكون المصنوع آليًا بوزن 3 إلى 5 أطنان إلى 14 إلى 18 أسبوعًا من إصدار السحب إلى الشحن، ويستهلك الصب أو التشكيل الحصة الأكبر من ذلك الوقت.
نادرًا ما تنقذ مطاردة ورشة الآلات جدولًا زمنيًا، لأن الآلات الخام تنتظر تخفيف الضغط، والتشطيب ينتظر القطع الخام للتخلص من التشويه المتبقي. يمكن تشغيل التوثيق والاختبارات غير التدميرية والتعبئة بالتوازي مع التمرير النهائي، وهذا التداخل هو حيث يمكن استرداد أسبوع أو أسبوعين بشكل واقعي.
السؤال الحاسم ليس من يمكنه العثور على آلة، ولكن من الذي يوقع على تقرير الأبعاد عندما ينفد التجويف من التسامح.
وتشكل مساءلة المصدر الواحد الحجة العملية. عندما يأتي الجزء الفارغ والجزء النهائي من نفس المنظمة، فإن عدم المطابقة يكون له مالك واحد بدلاً من ثلاثة، وينتقل الإجراء التصحيحي إلى العملية بدلاً من العقد. لا يزال الوسطاء يعملون بشكل جيد مع الأجزاء القياسية ذات المواصفات المغلقة والتفاوتات السخية.
خطط لمدة 14 إلى 18 أسبوعًا من إصدار الرسم لمكون من 3 إلى 5 طن. يستغرق الصب أو التشكيل حوالي 5 إلى 6 أسابيع، والانتهاء من 3 إلى 4 أسابيع، والفحص مع الوثائق حوالي أسبوع واحد. أنماط جديدة تضيف 2 إلى 3 أسابيع.
يمكن تحقيق دقة الماكينة بحوالي 8 ميكرومتر في مركز حفر أو جسر جسر يتم صيانته جيدًا، ولكن التسامح الجزئي يعتمد على عدد الإعداد والتحكم الحراري. تقع التفاوتات النهائية الواقعية للتجويف وتركيبات المحامل على الأجزاء متعددة الأطنان في النطاق من 0.02 إلى 0.05 مم عندما يبقى الجزء داخل سلسلة مرجعية واحدة.
أي النيكل أو الكوبالت أو الصف المزدوج. يتم قطع Inconel 718 (UNS N07718)، وHaynes 188 (UNS R30188)، والفولاذ المقاوم للصدأ المزدوج 2205 بنسبة 15 إلى 50 بالمائة من سرعات الفولاذ الكربوني وتتصلب العمل بسرعة. اطلب قطع البيانات ومرجع الوظيفة السابقة في نفس الدرجة.
نقاط الاحتجاز، وقائمة الأدوات مع حالة المعايرة، ومعايير القبول لكل رسم، وطرق الاختبار غير التدميري وتغطيته، وإمكانية تتبع المواد عن طريق رقم الحرارة، واسم الشخص الذي يوقع على الإصدار النهائي.
 رقم 16 Dayuanli Road ، Yunting Street ، Jiangyin City ، مقاطعة Jiangsu ، الصين
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co. ، Ltd. All Rights Reserved.مخصصات مخصصة مكونات مصنعي المعالجة الميكانيكية